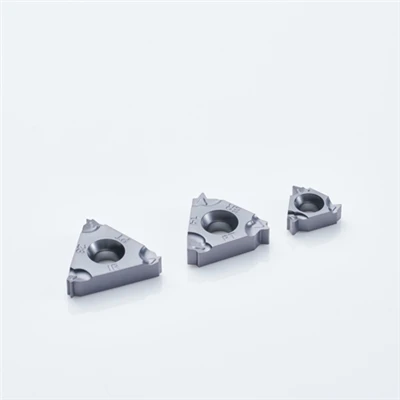
EPW0603TN हाई-फीड मिलिंग इंसर्ट स्टील घटकों की रफ मिलिंग के लिए इंडेक्सेबल कार्बाइड इंसर्ट हैं। 40CrMo टेम्पर्ड मिश्र धातु इस्पात पर मशीनिंग परीक्षणों ने चार वर्कपीस सतहों को कवर किया, जिसमें परीक्षण की गई स्थितियों के तहत 160 मिनट का काटने का समय दर्ज किया गया। सम्मिलित चयन वर्कपीस की कठोरता, स्टॉक भत्ता, कटर अनुकूलता और मशीनिंग मापदंडों पर निर्भर करता है।
प्रमुख लाभ
हाई-फ़ीड स्टॉक हटाना
प्रति दांत उच्च फ़ीड के साथ संयुक्त उथला अक्षीय जुड़ाव कुशल स्टॉक हटाने का समर्थन करता है। प्राप्त निष्कासन दर सम्मिलित ज्यामिति, कटर व्यास, वर्कपीस सामग्री और मशीन की कठोरता पर निर्भर करती है।
बदली जाने योग्य कटिंग एजें
इंडेक्सेबल डिज़ाइन संगत कटर बॉडी को बनाए रखते हुए कटिंग इंसर्ट को बदलने की अनुमति देता है। प्रयोग करने योग्य किनारे की गिनती और अनुक्रमण स्थिति पुष्टि की गई सम्मिलित ज्यामिति पर निर्भर करती है।
मशीनिंग परीक्षण परिणाम
40CrMo टेम्पर्ड मिश्र धातु इस्पात पर रफ मिलिंग परीक्षणों में, EPW0603TN ने चार वर्कपीस सतहों पर 160 मिनट का रिकॉर्ड कटिंग समय हासिल किया। वास्तविक उपकरण जीवन वर्कपीस की कठोरता, काटने की स्थिति और मशीनिंग सेटअप पर निर्भर करता है।
तकनीकी निर्देश
|
पैरामीटर |
विनिर्देश |
|
नमूना |
EPW0603TN |
|
उपकरण प्रकार |
इंडेक्सेबल हाई-फीड मिलिंग इंसर्ट |
|
काटने की सामग्री |
सीमेंटेड कार्बाइड |
|
वर्कपीस का परीक्षण करें |
40CrMo टेम्पर्ड मिश्र धातु इस्पात |
|
टेस्ट ऑपरेशन |
रफ मिलिंग |
|
रिकार्ड किया गया काटने का समय |
160 मिनट (परीक्षण परिणाम) |
|
परीक्षण तिथि |
10 जुलाई 2026 |
|
सम्मिलित आकार (आईसी) |
लगभग . 6.0 मिमी (आईएसओ आकार कोड 06) |
|
मोटाई डालें |
लगभग . 3.0 मिमी (आईएसओ आकार कोड 03) |
|
कार्बाइड ग्रेड और कोटिंग |
प्रति एप्लिकेशन कॉन्फ़िगर करने योग्य |
|
काटने की गति (वीसी) |
150-250 मीटर/मिनट |
|
प्रति दांत फ़ीड (fz) |
0.15–0.30 मिमी/दांत |
|
अधिकतम अक्षीय गहराई (एपी) |
0.5-1.2 मिमी |
वर्कपीस सामग्री और ग्रेड चयन
अलॉय स्टील
40CrMo और समान मिश्र धातु इस्पात के लिए, कठोरता, गर्मी उपचार, स्टॉक भत्ता और बाधित कटिंग का आकलन करें। वास्तविक सामग्री स्थिति के लिए अनुशंसित ग्रेड की पुष्टि करें।
कार्बन स्टील
कटिंग स्पीड, एज लोडिंग, चिप निर्माण और आवश्यक मशीनिंग आउटपुट के अनुसार ग्रेड का चयन करें। उत्पादन पैरामीटर लागू करने से पहले सामग्री अनुकूलता की पुष्टि करें।
ग्रेड और कोटिंग
ग्रेड अनुशंसाओं का अनुरोध करते समय वर्कपीस सामग्री, कठोरता और मशीनिंग की स्थिति प्रदान करें। निर्दिष्ट इंसर्ट के लिए उपलब्ध कार्बाइड सब्सट्रेट्स और कोटिंग्स की पुष्टि करें।
अनुप्रयोग
साँचे के घटक
परिष्करण से पहले संगत स्टील मोल्ड घटकों की रफ मिलिंग के लिए उपयुक्त। वर्कपीस की कठोरता, मशीनिंग भत्ता और कटर पहुंच उपयुक्त काटने की स्थिति निर्धारित करते हैं।
यांत्रिक भाग
मशीनी सतहों और कंधों सहित उपयुक्त मिश्र धातु इस्पात घटकों की रफ मिलिंग के लिए लागू, जहां कटर ज्यामिति स्थिर जुड़ाव की अनुमति देती है।
मल्टी-सरफेस रफिंग
कई वर्कपीस सतहों पर रफ-मिलिंग संचालन के मूल्यांकन के लिए उपयुक्त। मशीनिंग मापदंडों का चयन करते समय कटर की पहुंच, टूलपाथ संक्रमण और कटिंग एंगेजमेंट में बदलाव पर विचार किया जाना चाहिए।
कटर अनुकूलता
पॉकेट डालें
संपूर्ण EPW0603TN पदनाम और आयामी ड्राइंग को कटर पॉकेट से मिलाएं। अकेले समान मॉडल कोड विनिमेयता स्थापित नहीं करते हैं।
बैठना और दबाना
सतहों का स्थान, फिक्सिंग-छेद आयाम और क्लैंपिंग व्यवस्था सत्यापित करें। सही बैठने से काटने के भार के तहत डालने की स्थिति बनाए रखने में मदद मिलती है।
कटिंग सेटअप
कटर व्यास, दांतों की गिनती, स्पिंडल गति, फ़ीड दर, अक्षीय गहराई और रेडियल जुड़ाव की पुष्टि करें। मशीनिंग परीक्षणों के लिए शुरुआती बिंदु के रूप में अनुमोदित कटिंग डेटा का उपयोग करें।
अनुकूलन विकल्प
ज्योमेट्री डालें
आयामी और ज्यामितीय आवश्यकताओं की समीक्षा के लिए एक ड्राइंग या नमूना सबमिट करें। कस्टम कॉन्फ़िगरेशन तकनीकी व्यवहार्यता और विनिर्देशन अनुमोदन के अधीन हैं।
ग्रेड और कोटिंग
उपयुक्त ग्रेड और कोटिंग विकल्पों का आकलन करने के लिए वर्कपीस की सामग्री, कठोरता और इच्छित काटने की स्थिति बताएं।
पैकेजिंग और पहचान
ऑर्डर की पुष्टि से पहले पैकेजिंग, लेबलिंग और रिपीट-ऑर्डर पहचान आवश्यकताओं को निर्दिष्ट करें। कोटेशन के साथ उपलब्ध विकल्पों, न्यूनतम ऑर्डर मात्रा और लीड समय की पुष्टि करें।
विनिर्माण और गुणवत्ता नियंत्रण
आयामी निरीक्षण
अनुमोदित ड्राइंग के विरुद्ध महत्वपूर्ण आयामों को सत्यापित करें, जिसमें डालने की मोटाई और सुविधाओं का पता लगाना शामिल है। आवश्यकता पड़ने पर लागू निरीक्षण रिकॉर्ड का अनुरोध करें।
उत्पाद ट्रैसेबिलिटी
तकनीकी दस्तावेज़ों और ऑर्डर रिकॉर्ड में मॉडल पदनाम, ग्रेड, कोटिंग और ड्राइंग संशोधन को एक समान रखें।
बैच सत्यापन
दोबारा उत्पादन से पहले आयामी सहनशीलता, सामग्री आवश्यकताओं और स्वीकृति मानदंड को परिभाषित करें। निरीक्षण दस्तावेज़ पुष्टि किए गए विनिर्देश के अनुरूप होना चाहिए।
अक्सर पूछे जाने वाले प्रश्नों
प्रश्न: EPW0603TN का उपयोग किस लिए किया जाता है?
ए: यह हाई-फीड मिलिंग के लिए एक इंडेक्सेबल कार्बाइड इंसर्ट है, जिसमें 40CrMo टेम्पर्ड मिश्र धातु स्टील के लिए दस्तावेजित रफ-मिलिंग डेटा है।
प्रश्न: किस उपकरण के जीवन की अपेक्षा की जा सकती है?
उत्तर: एक प्रलेखित परीक्षण में 160 मिनट का काटने का समय दर्ज किया गया। वास्तविक उपकरण जीवन वर्कपीस की कठोरता, कटर सेटअप और काटने की स्थिति पर निर्भर करता है।
प्रश्न: कटर अनुकूलता की जाँच कैसे की जाती है?
ए: आयामी और क्लैंपिंग सत्यापन के लिए कटर मॉडल या इन्सर्ट-पॉकेट ड्राइंग प्रदान करें।
प्रश्न: क्या कटिंग पैरामीटर उपलब्ध हैं?
ए: निर्दिष्ट सामग्री और कटर कॉन्फ़िगरेशन के लिए अनुशंसित काटने की गति, प्रति दांत फ़ीड, अक्षीय गहराई और रेडियल जुड़ाव का अनुरोध करें।
प्रश्न: क्या इन्सर्ट को अनुकूलित किया जा सकता है?
ए: अनुकूलन का मूल्यांकन ड्राइंग, नमूना या परिभाषित एप्लिकेशन आवश्यकताओं के आधार पर किया जा सकता है। ऑर्डर देने से पहले व्यवहार्यता, उपलब्ध कॉन्फ़िगरेशन और लीड समय की पुष्टि करें।
लोकप्रिय टैग: epw0603tn हाई-फीड मिलिंग इंसर्ट, चीन epw0603tn हाई-फीड मिलिंग इंसर्ट निर्माता, आपूर्तिकर्ता, कारखाना